Manufacturing Process
生产流程
十道关键工序,前三道决定材质、中间四道决定尺寸、后三道决定能不能出厂。
十道关键工序
每道工序都有作业指导书、检验项目与责任人,关键参数留存记录,支持批次追溯。
阶段一
材质定形
01
材料入厂检验
IQC尼龙粒子、橡胶原料、增强丝线、金属接头与密封件按批次检验,核对材质证明与性能指标,不合格批次直接退回并记录。
02
配方与配料
Batching按产品性能要求完成材料配方与配料,记录批号与配比参数,实现材料批次可追溯。
03
挤管成型
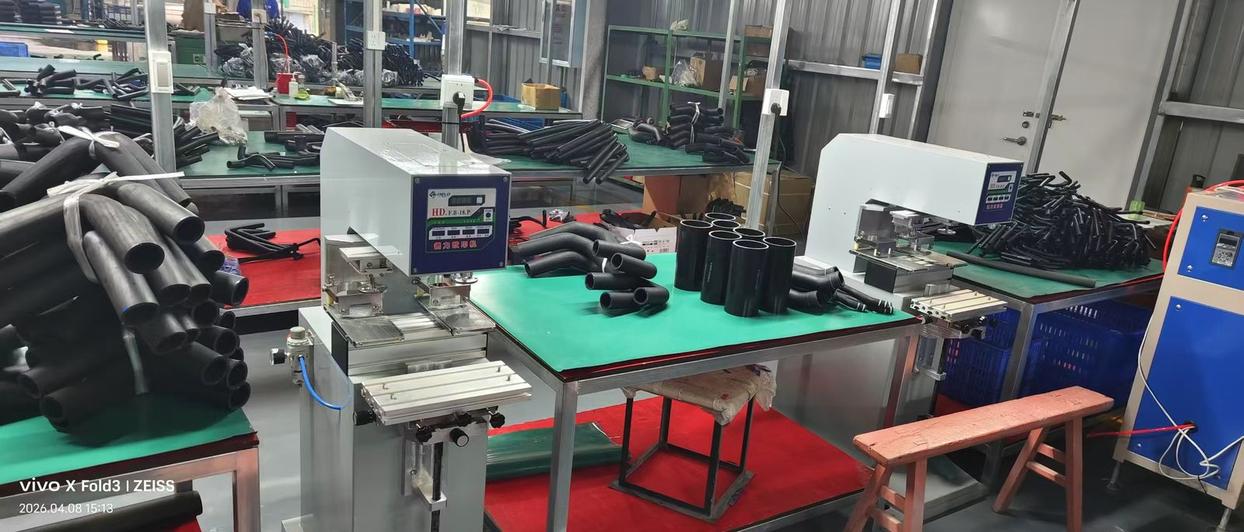
Extrusion多层共挤或橡胶挤出成型,在线监控壁厚、外径与同心度,保证管坯尺寸稳定。
阶段二
尺寸成型
04
增强与硫化
Reinforce & Cure橡胶管完成编织增强后进行高温硫化,控制温度与时间曲线,确保胶层交联度与耐压性能。
05
管端成型与包胶
End Forming注塑包胶、扩口与管端成型,保证接头结合强度与密封面精度。
06
弯管与定长切割
Bending & Cutting按数模自动弯管与定长切割,弯角与长度按图检验,超差件隔离处理。
07
总成装配与扣压
Assembly管路、接头、卡扣、支架与快插结构完成装配与扣压,配合专用检具在线校验。
阶段三
检测交付
08
性能检测
Testing按抽检规则进行爆破测试、拉力测试、气密测试与电流测试,出具检测记录。
09
出厂检验与包装
OQC外观、标识、规格与包装数量逐项核对,附着出厂合格证与批次追溯码。
10
仓储与交付
Delivery按订单分批发运,支持国内整车配套与海外出口报关包装要求。
三道质量关口
从材料入厂到成品出厂,全过程均有专业技术人员把关。
IQC
材料入厂检验
核对材质证明与关键性能指标,按批次留样,不合格批次隔离退回,从源头控制质量风险。
IPQC
过程巡检控制
对壁厚、外径、弯角、扣压尺寸等关键特性进行首件与巡检,超差立即停机调整并追溯已加工件。
OQC
成品出厂检验
逐批完成气密、爆破等性能抽检,核对标识与包装数量,出具出厂合格证后放行。
工艺能力矩阵
不同产品系列对应的关键工艺与检测项如下,便于客户快速判断是否在现有能力范围内。
| 单/多层尼龙管总成 | 共挤成型 · 弯管 · 快插装配 · 气密/爆破 |
|---|---|
| 高温氟制动软管总成 | 挤出 · 编织增强 · 硫化 · 扣压 · 爆破/气密 |
| 硅橡胶管 / 空调管路 | 挤出 · 硫化 · 定长切割 · 拉力/气密 |
| 电加热尿素管路 | 装配 · 电路连接 · 电流测试 · 气密测试 |
| 树脂液压高压钢丝管 | 缠绕增强 · 扣压 · 高压爆破 · 脉冲耐久 |
| 氟塑料管路及总成 | 挤出 · 端部成型 · 装配 · 气密 |
上表为常规工艺路线,具体项目可按客户技术协议增加检测项或调整工序。
需要管路配套方案或定制开发?
告诉我们车型、工况与年需求量,我们将在 1 个工作日内给出选型与报价建议。